


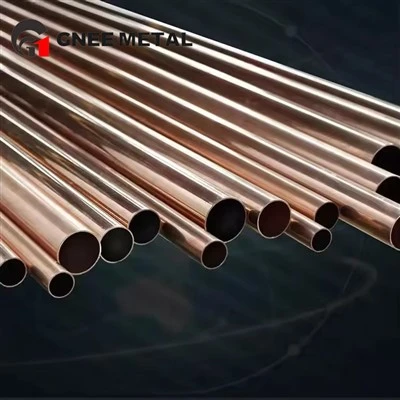
Cijevi od bakrenog nikla
Glavne komponente bakar-nikal cijevi uključuju bakar i nikal, a ponekad i druge legirajuće elemente. Na primjer, C71500 legura bakra i nikla uglavnom se sastoji od bakra i nikla, s udjelom bakra između 65.0% i 70.0%, i sadržaj nikla između 29,0% i 33,0%. Također može sadržavati male količine željeza, mangana i drugih elemenata. Osim toga, uobičajeni omjer B10 legure bakra i nikla je 90% bakra i 10% nikla. 2.
Sastav cijevi bakar-nikal varira ovisno o specifičnim primjenama i zahtjevima izvedbe. Na primjer, C71500 legura bakra i nikla prikladna je za scenarije primjene koji zahtijevaju visoku čvrstoću i visoku otpornost na koroziju. 1. B10 legura bakra i nikla često se koristi u aplikacijama koje zahtijevaju dobru otpornost na koroziju i srednju čvrstoću. 2. Sastav ovih legura može se prilagoditi različitim inženjerskim potrebama, kao što je poboljšanje čvrstoće, otpornosti na koroziju ili vodljivosti.
Proces zavarivanja zavarenih cijevi od bakra i nikla uglavnom uključuje nekoliko koraka kao što su priprema prije zavarivanja, postupak zavarivanja i obrada nakon zavarivanja. Prije svega, priključak za bakar-nikal cijevi treba očistiti prije zavarivanja kako bi se uklonilo ulje, sloj oksida i druge nečistoće na površini kako bi se osigurala kvaliteta zavarivanja. Općenito se koristi kemijsko čišćenje ili mehaničko brušenje, a nakon čišćenja potrebno ga je obrisati čistom krpom kako bi se spriječila ponovna kontaminacija.
U postupku zavarivanja obično se koristi argonsko zavarivanje (TIG zavarivanje) zbog visoke kvalitete zavarivanja i prikladnosti za materijale s tankim stijenkama. Prilikom zavarivanja treba odabrati odgovarajuće materijale za zavarivanje, a obično se koriste šipke za zavarivanje istog ili sličnog sastava kao zavareni materijali kako bi se izbjeglo stvaranje krhkih faza u području zavarivanja. Tijekom procesa zavarivanja potrebno je kontrolirati struju zavarivanja i brzinu zavarivanja, održavati stabilnu bazenu za zavarivanje i izbjegavati nedostatke zavarivanja kao što su pore i pukotine.
Obrada nakon zavarivanja jednako je važna. Nakon zavarivanja, dio za zavarivanje potrebno je očistiti, obično dekapiranjem ili pjeskarenjem, kako bi se uklonila zavarivačka troska i oksidi u procesu zavarivanja kako bi se obnovila otpornost na koroziju materijala od bakra i nikla. Osim toga, u nekim slučajevima može biti potrebna toplinska obrada kako bi se eliminirao unutarnji napon nastao tijekom zavarivanja i poboljšala mehanička svojstva zavarenog spoja.
Ukratko, postupak zavarivanja zavarenih cijevi od bakra i nikla ima stroge zahtjeve i mora biti razumno projektiran i implementiran u skladu sa specifičnom primjenom i svojstvima materijala kako bi se osigurala dugoročna stabilnost i pouzdanost zavarenih spojeva.
Popularni tagovi: bakar nikal cijevi, Kina bakar nikal cijevi proizvođači, dobavljači, tvornica
Par
Telur BakarSljedeći
Brončana cijevMogli biste i voljeti




Pošaljite upit