

C68700 aluminijska mesingana cijevmože se zavarivati, lemiti, savijati i širiti – ali svaka operacija zahtijeva specifične parametre.Pogrešne tehnike uzrokuju pucanje, uklanjanje cinka ili kvar zavara. Ovaj vodič pokriva preporučene prakse za brodogradilišta, proizvođače i osoblje za održavanje.
Rezanje C68700 cijevi – Vrsta i brzina oštrice
Ispravno rezanje sprječava oštećenje toplinom i neravnine. Koristite-tračnu pilu s finim zubima (18-24 TPI) pri maloj brzini.
Preporučeni parametri rezanja:
| Parametar | Vrijednost |
|---|---|
| Vrsta pile | Tračna pila ili hladna pila (bez abrazivnih pila) |
| Zubi po inču (TPI) | 18-24 (za debljinu stijenke 2-5 mm) |
| Brzina rezanja (m/min) | 60-80 |
| Brzina dodavanja | Lagan, konstantan pritisak |
| Rashladno sredstvo | Ulje-topivo u vodi (rashladno sredstvo za poplave) |
Što izbjegavati:
Abrazivni rezni-kotači – stvaraju toplinu koja oštećuje film od aluminijskog oksida
Frikcijske-pile velike brzine – uzrokuju lokalno topljenje i neravnine
Dry cutting on thick walls (>5 mm) – dovodi do otvrdnuća
Nakon rezanja:Odstranite ivice iznutra i izvana. Koristite alat za upuštanje ili finu turpiju. Uklonite sve oštre rubove - oni koncentriraju naprezanje tijekom širenja.
Napomena GNEE:Ako vidite plavu/crnu promjenu boje na rubu reza, cijev se pregrijala. Izrežite 10 mm iza područja bez boje.

Posjet kupca i reference projekta – Indija
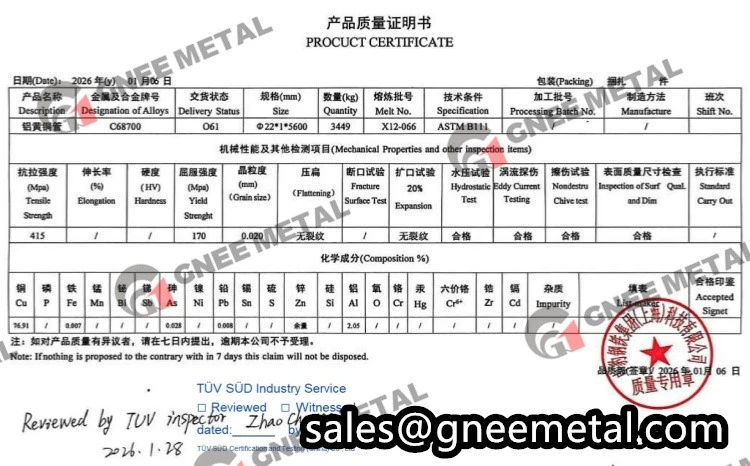
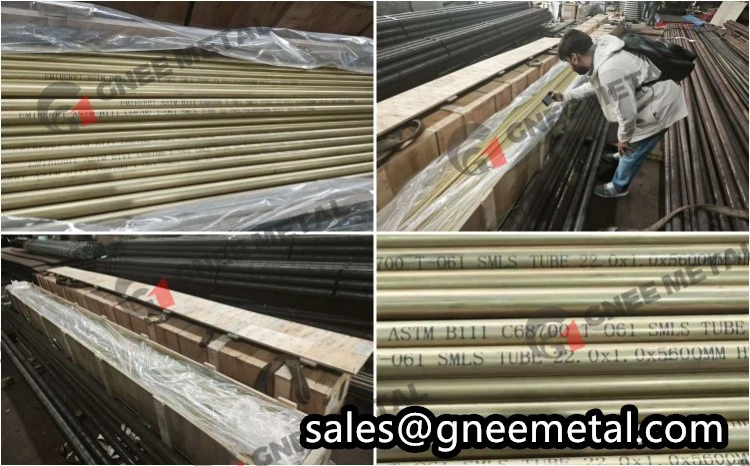
Uspješno smo isporučili ASTM B111 C68700 aluminijske mesingane cijevi kupcu u Indiji za primjene kondenzatora s ljuskom i cijevima. Tijekom projekta kupac je posjetio naš pogon za inspekciju proizvodnje i provjeru kvalitete. Sve su cijevi proizvedene u skladu sa zahtjevima ASTM B111 i isporučene u kompletuPotvrde o ispitivanju materijala (MTC), osiguravajući potpunu sljedivost toplinskog broja i provjerena kemijska i mehanička svojstva.
Savijanje C68700 cijevi – minimalni radijus i upotreba trna
C68700-O60 (žaren) lako se savija. C68700-H80 (tvrdo vučen) puca na uskim zavojima.
Minimalni polumjeri savijanja (središnja linija):
| OD cijevi (mm) | C68700-O60 (žareno) | C68700-H80 (tvrdo vučeno) |
|---|---|---|
| 12 mm | 36 mm (3D) | Ne preporučuje se |
| 25 mm | 75 mm (3D) | Ne preporučuje se |
| 50 mm | 150 mm (3D) | 250 mm (5D) – marginalno |
| 75 mm | 225 mm (3D) | Ne preporučuje se |
Smjernice za savijanje:
Koristite amandrel bendza OD > 25 mm ili debljinu stijenke < 2,5 mm
Lubrikant: Smjesa za izvlačenje-za teške uvjete rada (ne uobičajeno ulje)
Brzina: Spora i konstantna – 10-15 sekundi po zavoju od 90 stupnjeva
Opruga: C68700 ima 2-3 stupnja opruge. Prekoračenje za 3 stupnja.
Uobičajeni nedostaci savijanja i uzroci:
| kvar | Uzrok | Popraviti |
|---|---|---|
| Bore na unutarnjem radijusu | Nema trna ili je trn premali | Koristite ispravnu veličinu trna |
| Flattening (>10% gubitka promjera) | Radijus je pretijesan | Povećajte radijus savijanja na 4D |
| Pukotine na vanjskom radijusu | H80 temperatura ili bez podmazivanja | Prebacite na temperaturu O60 |
| Thinning (>20% gubitka zida) | Prevelika brzina zavoja | Smanjite brzinu za 50% |
GNEE preporuka:Uvijek naručite C68700-O60 za svaku cijev koja treba savijati. Razlika u cijeni je minimalna. H80 treba koristiti samo za ravne cijevi.
Proširenje C68700 u cijevne ploče – instalacija kondenzatora i izmjenjivača topline
C68700-O60 se pouzdano širi. C68700-H80 ili stare pukotine pod ekspanzijom.
Postupak ekspanzije (za cijevne ploče):
| Korak | Akcijski | Parametar |
|---|---|---|
| 1 | Očistite rupu cijevi u pločici cijevi | Uklonite ulje, hrđu, neravnine |
| 2 | Umetnite cijev C68700-O60 | Kraj cijevi proteže se 2-3 mm iza cijevne ploče |
| 3 | Odaberite ekspander | Rolo ekspander sa 5-7 valjaka |
| 4 | Podmazati | Lagano strojno ulje na ekspanderu |
| 5 | Proširiti | 15-20% smanjenje zida (ne više) |
| 6 | Provjeriti | Nema vidljivih pukotina, cijev je čvrsto postavljena |
Izračun smanjenja zida:(Originalna debljina stijenke – Konačna debljina stijenke) / Izvorna × 100=15-20%.
Primjer: originalni zid od 2,0 mm. Smanjite na 1,6-1,7 mm nakon ekspanzije.
Što nije u redu:
Pod-proširenjem (<10% reduction)– Cijev curi, ne sjedi
Over-expansion (>25% sniženje)– Puknuće cijevi u blizini cijevne ploče
Pogrešna narav– H80 odmah puca
Prljave rupe u cijevima– Nepotpuna brtva, curi kasnije
GNEE terenski podaci:Ispravno proširene C68700-O60 cijevi drže tlak do 10 MPa (testirano). Nepravilna ekspanzija ne uspijeva pri 3-4 MPa.
Zavarivanje C68700 – GTAW (TIG) parametri
C68700 je zavarljiv, ali se ne preporučuje za originalnu izradu. Koristite zavarivanje samo za popravke.
Zašto izbjegavati zavarivanje C68700 kada je to moguće:
Cink isparava tijekom zavarivanja (bijeli dim – otrovno)
Zona zavara gubi otpornost na decinkovanje
Potrebna je toplinska obrada nakon-zavarivanja (mnoge trgovine ovo preskaču)
Rizik od pucanja ako je dodatni metal pogrešan
Ako je potrebno zavarivanje – GTAW (TIG) parametri:
| Parametar | Vrijednost |
|---|---|
| Dodatni metal | C68700 šipka za punjenje(ne mesing, ne silikonska bronca) |
| Zaštitni plin | Argon 100%, protok 15-20 L/min |
| Volframova elektroda | 2% cerijat, promjer 2,4 mm |
| Amperaža | 80-120 ampera (ovisno o debljini stijenke) |
| Napon | 10-14 volti |
| Pred-grijanje | 150°C (for wall >5 mm) |
| Interpass temperatura | Maksimalno 350 stupnjeva |
| Toplinska obrada-zavarivanja | 300 stupnjeva 1 sat (obavezno) |
Koraci zavarivanja:
Očistite područje zavara četkom od nehrđajućeg čelika (namjenski – ne koristi se na drugim metalima)
Bevel tube ends to 70° included angle for wall >3 mm
Prethodno-zagrijte na 150 stupnjeva (koristite štapiće za temperaturu)
Zavar s C68700 punilom, pročišćavanje argonom unutar cijevi
Odmah -zagrijte na 300 stupnjeva 1 sat– bez iznimaka
Sporo hlađenje na zraku (ne gašenje vodom)
Pasivirati u 10% dušičnoj kiselini 30 minuta
GNEE upozorenje:Nemojte zavarivati C68700 bez toplinske obrade nakon-zavarivanja. Zavarene, ali toplinski ne{3}}obrađene cijevi pokvare se unutar 6-12 mjeseci u morskoj vodi. Toplinski obrađene cijevi traju 5+ godina (ali još uvijek kraće od bešavnih).
Lemljenje C68700 – Preferirana metoda spajanja
Lemljenje je bolje od zavarivanja za C68700. Niža toplina znači manje isparavanje cinka i nije potrebna toplinska obrada nakon-zavarivanja.
Parametri lemljenja:
| Parametar | Vrijednost |
|---|---|
| Legura za lemljenje | Na bazi srebra- (AWS BAg-5, BAg-7 ili BAg-24) |
| Fluks | Bijeli topilac (na bazi-boraksa) za srebrne legure |
| Temperatura lemljenja | 620-760 stupnjeva (niže od zavarivanja) |
| Zglobni jaz | 0,05-0,15 mm |
| Način grijanja | Oksi-acetilen s mekim plamenom (ne karburizira) |
Koraci lemljenja:
Očistite cijev i priključak (uklonite ulje, oksid)
Nanesite fluks na obje površine
Sastavite s razmakom od 0,1 mm
Zagrijte ravnomjerno dok fluks ne postane bistar
Nanesite šipku za tvrdo lemljenje – kapilarno djelovanje uvlači spoj
Hladiti na zraku (bez gašenja)
Uklonite ostatke topitelja toplom vodom i četkom
GNEE preporuka:Za sve primjene u morskoj vodi, lemljenje C68700 na C68700 ili mornaričke mesingane spojeve. Lemljeni spojevi otporniji su na decinfikaciju bolje od zavarenih spojeva.
Strojna obrada C68700 – tokarenje, bušenje i urezivanje navoja
C68700 se dobro obrađuje, ali-se brzo stvrdnjava. Koristite oštre alate i stalnu hranu.
Parametri tokarenja:
| Operacija | Vrsta alata | Brzina (m/min) | Posmak (mm/ok) | Dubina rezanja (mm) |
|---|---|---|---|---|
| Grubo tokarenje | Karbid (razred C2) | 60-90 | 0.15-0.30 | 1.5-3.0 |
| Završite tokarenje | Karbid (C2 ili C3) | 90-120 | 0.05-0.10 | 0.3-0.8 |
| Odrezati- | Oštrica od karbida | 40-60 | 0.05-0.10 | – |
Parametri bušenja:
| Veličina svrdla | Brzina (o/min za cijev od 25 mm) | Posmak (mm/ok) | Lubrikant |
|---|---|---|---|
| <3 mm | 2,000-3,000 | 0.02-0.05 | Topljivo ulje |
| 3-10 mm | 1,000-1,500 | 0.05-0.10 | Topljivo ulje |
| 10-20 mm | 500-800 | 0.10-0.15 | Topljivo ulje |
Narezivanje navoja (narezivanje):
Koristitispiralne točkaste slavine(nije ravna flauta)
Veličina svrdla za nareznicu: Za navoj M6 koristite svrdlo od 5,0 mm (75% zahvata navoja)
Lubrikant: Teško rezno ulje (ne općenito strojno ulje)
Brzina: 5-10 m/min (vrlo sporo)
Napomena GNEE:C68700 work-otvrdne ako alat trlja umjesto da reže. Koristite stalnu hranu. Nikada nemojte dopustiti da se alat zadržava u rezu.
Uobičajene greške u proizvodnji i rješenja
| Pogreška | Posljedica | Rješenje GNEE |
|---|---|---|
| Rezanje abrazivnim kotačem | Toplinsko oštećenje, oksidni film uništen | Koristite tračnu pilu ili hladnu pilu |
| Savijanje H80 temper | Pukotine na vanjskom radijusu | Naručite O60 temper za savijanje |
| Proširujući H80 ili stari | Cijev pukne na cijevnom limu | Koristite samo temperaturu O60 |
| Zavarivanje bez pred-grijanja | Pukotine u zoni-zahvaćene toplinom | Prethodno-zagrijte na 150 stupnjeva |
| Nema toplinske obrade nakon-zavarivanja | Zona zavara otkazuje za 6-12 mjeseci | Potrebno je 300 stupnjeva 1 sat |
| Korištenje mjedene šipke za punjenje | Zavar se brzo decincira | Koristite samo punilo C68700 |
| Nema skidanja srha nakon rezanja | Koncentracija naprezanja, nastanak pukotine | Uklonite ivice iznutra i izvana |
| Over-expanding (>25%) | Cijev se cijepa u blizini cijevne ploče | Zaustavite se na smanjenju zida od 20%. |
| Skladištenje na otvorenom prije fab | Bijela hrđa, počinje dezincifikacija | Suho zatvoreno skladište<60% humidity |
FAQ
P1: Mogu li zavariti C68700 na nehrđajući čelik 316L?
A: Da, ali koristite C68700 punilo i galvanski odvojite.
Zavarivanjem C68700 na 316L stvara se galvanski par. Nakon zavarivanja, nanesite dielektrični premaz na područje zavara. Za kritične sustave koristite prirubnički spoj s izolacijskom brtvom umjesto zavarivanja. Nikada nemojte zavarivati C68700 izravno na ugljični čelik – čelik će brzo korodirati.
P2: Koji dodatni metal trebam koristiti za C68700 TIG zavarivanje?
A: Koristite samo šipku za punjenje C68700 – ne mjed, ne silikonsku broncu, ne C70600.
Standardno mesingano punilo (C27000) brzo dezincifikuje. Silicijska bronca (C65500) stvara krti zavar. GNEE prodaje C68700 šipku za punjenje (promjer 2,4 mm) u pakiranjima od 5 kg. Minimalna narudžba: 5 kg. Vrijeme isporuke: 7 dana.
P3: Zašto moja cijev C68700 pukne kada je proširim u ploču cijevi?
A: Najvjerojatnije koristite H80 ili staru temperaturu umjesto O60.
Provjerite svoju narudžbenicu. Ako ste naručili C68700-H80, cijev je preteška za proširivanje. Rješenje: Vratite u GNEE za razmjenu na C68700-O60. Ako imate O60 i još uvijek pucate, smanjite širenje na 15% smanjenja stijenke (ne 20%).
P4: Trebam li naknadno -zavariti toplinsku obradu svakog C68700 zavara?
A: Da – nema iznimaka za usluge morske vode.
300 stupnjeva najmanje 1 sat. Bez toplinske obrade, zaostala naprezanja uzrokuju pucanje uslijed korozije unutar 6-12 mjeseci. Uz toplinsku obradu, zavareni spojevi traju 5+ godina. GNEE može izvršiti toplinsku obradu nakon zavarivanja u našem pogonu u Kini prije otpreme.
P5: Koji je najbolji način za savijanje C68700 cijevi bez trna?
A: Napunite cijev finim pijeskom ili cerrobendom (s-legura s niskom taljivošću).
Za-jednokratna savijanja, napunite cijev suhim pijeskom, zatvorite oba kraja i savijte oko oblika. Za proizvodnju koristite savijačicu trna. Nikada nemojte savijati C68700 prazan bez trna – izravnavanje prelazi 10% gubitka promjera.
P6: Mogu li lemiti C68700 umjesto lemljenja ili zavarivanja?
A: Ne – meki lem (kositar-olovo) ne prianja dobro na aluminijski mesing.
Film od aluminijevog oksida sprječava vlaženje lemljenja. Koristite srebrno tvrdo lemljenje (minimalno 45% srebra) za čvrste spojeve-otporne na koroziju. GNEE preporučuje AWS BAg-5 ili BAg-7.
P7: Kako ukloniti bijelu hrđu (cinkov oksid) s C68700 cijevi prije izrade?
A: Namočite u 10% limunskoj kiselini 30 minuta, zatim isperite slatkom vodom.
Nemojte koristiti solnu ili sumpornu kiselinu – one napadaju osnovni metal. Nakon čišćenja pasivirati u 10% dušičnoj kiselini 15 minuta. Ako bijela hrđa prekriva više od 10% površine, odbacite cijev.
P8: Nudi li GNEE gotove-fabricirane sklopove C68700 (savijene cijevi, proširene cijevne ploče)?
A: Da – GNEE (Kina) nudi usluge izrade po narudžbi.
Možemo saviti, proširiti, zavariti i lemiti C68700 prema vašim crtežima. Minimalna narudžba za gotove sklopove: 500 kg. Vrijeme isporuke: 4-6 tjedana. GNEE osigurava potvrde o ispitivanju tlaka za sve proizvedene sklopove.
100% inspekcija prema ASTM B111 / C68700 – kupac svjedočio
Svaka serija C68700 materijala prolazi -protokol inspekcije u više koraka:
1) Kemijski sastavpotvrđeno na Oxford spektrometru (zadovoljava ASTM B111/B135).
2) Mehanička svojstvaispitan pomoću 300kN univerzalnog ispitivača za vlačnu čvrstoću (veću ili jednaku 370MPa) i tvrdoću (80-110 HRB).
3) Dimenzijska točnostprovjereno laserskim mikrometrom i pneumatskim mjeračem.
4) Validacija anti{1}}korozijeuključuje ispitivanje živinim nitratom i analizu dubine dezincifikacije (Manje od ili jednako 200 μm po ASTM B858).
5) Ne-destruktivno ispitivanje– 100% vrtložna struja ili ultrazvučna detekcija grešaka.
Pružamo sljedive potvrde o ispitivanju mlina (MTC) za svaku pošiljku, uz-inspekciju treće strane (SGS/BV) koja je dostupna na zahtjev.


Pakiranje-spremno za izvoz – anti-hrđa i drvena kutija
Nakon što prođu inspekciju, sve se cijevi pakiraju u skladu s izvoznim standardima i-specifičnim zahtjevima kupaca. Proces pakiranja dokumentiran je u nastavku kako bi se osigurala sljedivost i dostava-bez oštećenja.
Koraci pakiranja prikazani u videu i slikama:
1. Čišćenje i sušenje cijevi
2. Plastične završne kapice na oba kraja
3. VCI omot od papira protiv -hrđe
4. Svežanj trake s filmom za zaštitu od vlage
5. Drvena kutija od šperploče (sukladna ISPM-15) s podstavom od pjene
6. Označavanje ASTM stupnjem, brojem serije i inspekcijskim žigom


Naša tvornica i oprema
Naša proizvodna linija C68700 (aluminijski mesing) opremljena je-prešama za kontinuiranu ekstruziju izvedenim iz Njemačke, visoko-preciznim tandemskim mlinovima za hladno valjanje i pećima za toplinsku obradu na mreži. Automatizirani sustav lijevanja osigurava homogenu distribuciju aluminijskih i arsenskih elemenata, dok-linijski uređaji za ispitivanje vrtložnim strujama prate površinske nedostatke u stvarnom vremenu. Sa CNC-kontroliranim strojevima za ravnanje i rezanje, možemo isporučiti C68700 cijevi i šipke prilagođenih duljina (tolerancija ±0,5 mm), podržavajući OD od 6 mm do 219 mm za primjene kondenzatora i izmjenjivača topline.

Proizvodi od bakra i bakrenih legura – ponuda
| Obrazac proizvoda | Uobičajene legure / stupnjevi | Raspon veličina | Standardi | Tipične primjene |
|---|---|---|---|---|
| Cijev / Cijev | C12200, C11000, C68700, C70600, C71500, C44300, C27000 | OD: 4mm – 219mm Zid: 0,5 mm – 20 mm Duljina: do 15m |
ASTM B68, B75, B111, B280, B359, B466 | Izmjenjivači topline, kondenzatori, HVAC, vodovod, hladnjaci ulja |
| Ploča / list | C11000, C12200, C26000, C26800, C52100, C68700 | Debljina: 0,5 mm – 50 mm Širina: do 1200 mm Duljina: do 4000 mm |
ASTM B152, B169, B103, B465 | Električni dijelovi, krovište, brtve, industrijske ploče |
| Šipka / šipka | C11000, C26000, C36000, C46400, C48500, C63000 | Promjer: 3mm – 120mm Duljina: 1m – 6m (ili prilagođeno) |
ASTM B16, B124, B138, B150, B453 | Stabljike ventila, osovine, pričvršćivači, strojne komponente |
| Žica | C11000, C16200, C17500, C26000, C52100, C64700 | Promjer: 0,1 mm – 12 mm Težina koluta: do 100 kg |
ASTM B1, B2, B3, B197, B206, B624 | Elektrode za zavarivanje, električni vodiči, opruge, mreže |
| Traka / Folija | C11000, C19400, C26000, C26800, C52100, C70250 | Debljina: 0,05 mm – 3,0 mm Širina: 5mm – 600mm |
ASTM B36, B465, B694, B888 | Konektori, terminali, jezičci za baterije, oklopi, dijelovi za utiskivanje |
Provjerite današnje zalihe i vrijeme isporuke


